Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Jak przebiega regeneracja części przemysłowych w zakładzie łączącym obróbkę i galwanizację
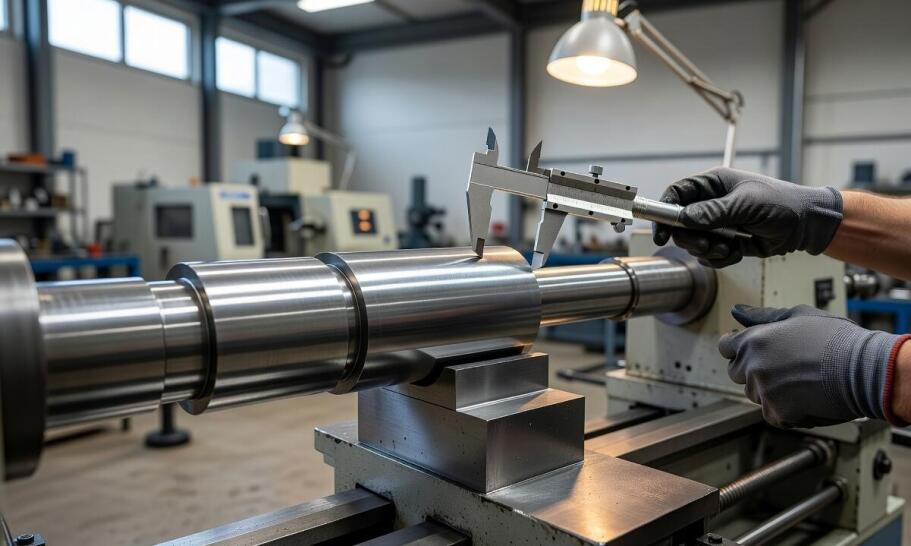
Zużyte tłoczysko hydrauliczne pokryte głębokimi rysami i wyraźnymi śladami korozji wymaga wieloetapowej naprawy. Przeprowadzenie procesu od wstępnej diagnostyki wymiarowej aż po finalną kontrolę techniczną decyduje o ostatecznej trwałości regenerowanej części. Ścisłe zachowanie odpowiedniej kolejności operacji technologicznych warunkuje przydatność komponentu do dalszej pracy w trudnych warunkach panujących w branży wydobywczej czy okrętowej.
Zbieranie danych i obróbka w zintegrowanym zakładzie
Pierwszym krokiem przed przystąpieniem do jakichkolwiek prac mechanicznych jest szczegółowa weryfikacja stanu dostarczonego elementu. Technicy gromadzą dokładne informacje określające materiał bazowy, stopień fizycznego zużycia powłoki oraz wymagany wymiar docelowy. Rozpoznanie specyficznego środowiska pracy detalu oraz jego funkcji w maszynie ułatwia późniejszy dobór optymalnych parametrów technologicznych. Precyzyjna diagnostyka pozwala uniknąć błędów podczas nakładania nowych warstw ochronnych i minimalizuje ryzyko przedwczesnego uszkodzenia komponentu podczas normalnej eksploatacji.
Przeczytaj również: Jakie materiały mogą być galwanizowane?
Posiadanie parku maszynowego pozwalającego na wykonanie wszystkich kroków w jednym miejscu zmienia dynamikę całego procesu. Przemysłowy zakład galwaniczny integrujący procesy powlekania z wcześniejszą obróbką skrawaniem zapewnia pełną kontrolę nad detalami na każdym etapie prac. Wyeliminowanie konieczności przewożenia elementów między podwykonawcami wyraźnie skraca czas realizacji zamówienia. Zachowanie płynności przejść między kolejnymi stacjami roboczymi gwarantuje ścisłe utrzymanie założonych tolerancji wymiarowych.
Przeczytaj również: Charakterystyka usług galwanizacyjnych
Mechaniczne usunięcie starej, zniszczonej powłoki wymaga zastosowania precyzyjnych narzędzi. Toczenie na tokarkach CNC usuwa uszkodzoną warstwę wierzchnią metalu, odsłaniając zdrowy materiał przygotowany do dalszej obróbki. Kolejnym niezbędnym etapem jest szlifowanie kłowe, które nadaje powierzchni właściwą chropowatość i fizycznie przygotowuje podłoże stalowe do równomiernego przyjęcia nowej warstwy. Prawidłowo przeprowadzona obróbka wstępna bezpośrednio zwiększa przyczepność powłoki chromowej lub niklowej, zapobiegając jej późniejszemu łuszczeniu się pod wpływem obciążeń. Odbudowa utraconego wymiaru przebiega dzięki temu z maksymalną powtarzalnością.
Przeczytaj również: Wytrawianie stali nierdzewnej. Kiedy to konieczne?
Dobór powłoki ochronnej oraz wykańczanie po galwanizacji
Właściwe dopasowanie rodzaju pokrycia do obciążeń mechanicznych warunkuje prawidłowe funkcjonowanie zregenerowanego elementu. Proces chromowania technicznego twardego stosuje się w sytuacjach wymagających drastycznego podniesienia odporności detalu na zużycie ścierne. Typowym przykładem są tutaj wałki maszynowe oraz tłoczyska hydrauliczne poddawane ciągłemu tarciu w wysokich ciśnieniach. Zastosowanie twardego chromu technicznego pozwala odbudować wymiar elementu nawet do czterech milimetrów, co przywraca mu pełną sprawność operacyjną. Alternatywne powłoki cynkowe lub niklowe aplikuje się natomiast w celu uzyskania ochrony antykorozyjnej, która sprawdza się w agresywnych środowiskach chemicznych.
Samo nałożenie nowej warstwy nie kończy procesu technologicznego, ponieważ detal musi przejść rygorystyczne etapy wykańczające. Aplikacja powłoki o grubości sięgającej od dwóch do czterech tysięcy mikronów wymaga późniejszego precyzyjnego wyrównania powierzchni. Szlifowanie wykańczające nadaje zregenerowanej części ostateczny kształt zgodny z tolerancją, usuwając ewentualne mikronierówności powstałe podczas kąpieli galwanicznej. Suszenie oraz utwardzanie w kontrolowanej temperaturze stabilizuje strukturę materiału. Proces wygrzewania podnosi twardość powłoki do poziomu około 1000-1100 HV, chroniąc ją przed pękaniem.
Weryfikacja jakości zregenerowanych części obejmuje szczegółową kontrolę wymiarów przy użyciu atestowanych mikrometrów. Doświadczony Zakład Galwanizacji i Obróbki Metali Skrawaniem Hoppek bada również zewnętrzną strukturę powierzchni, wykluczając obecność ewentualnych mikrospękań lub defektów powłoki. Zastosowanie takich rygorystycznych procedur pomiarowych gwarantuje, że gotowe podzespoły opuszczające halę produkcyjną są w pełni przystosowane do natychmiastowego montażu w maszynach docelowych.
Regeneracja zużytych części maszyn dla przemysłu ciężkiego opiera się na bezbłędnym zintegrowaniu operacji obróbczych i chemicznych. Utrzymanie ścisłej spójności całego cyklu technologicznego pozwala przywrócić pierwotne parametry pracy nawet mocno wyeksploatowanym podzespołom. Wykonanie toczenia, szlifowania oraz nałożenia warstwy ochronnej pod jednym nadzorem bezpośrednio wpływa na niezawodność komponentu. Odbudowane w ten sposób detale zyskują wysoką trwałość, co pozwala zakładom wydobywczym i okrętowym uniknąć kosztownych przestojów.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana